迪麥德3D創意維度 | 台中3D列印,3D列印,台中3D列印推薦

3D列印噴嘴怎麼選?孔徑、材質與高流量噴嘴常見問題
2026-11-20
選噴嘴只要分清楚兩件事:孔徑決定速度與細節,材質決定壽命與能印哪些線材。這兩個變數互不相干,先確認要解決的是哪個問題,再決定換什麼。
本篇重點
-
0.4 mm 是通用選擇,功能件、治具改用 0.6 mm 更省時
-
層高設在孔徑的 25~75% 之間
-
碳纖、玻纖、夜光、木質線材一定要用硬化鋼以上
-
想印更快要看流量(mm³/s),不只看孔徑
孔徑怎麼選
Q孔徑會影響什麼?
A孔徑決定擠出線條的寬度,進而影響細節、可用層高、列印速度與零件強度。孔徑越小越細緻,越大越快、越強。
Q0.2、0.4、0.6、0.8 mm 各適合什麼?
A依用途選:
0.2 mm
公仔、飾品、精密小件。層高約 0.05~0.12 mm,強度較低、速度慢、最容易堵。
0.4 mm
通用預設。外殼、支架、打樣都適用,層高 0.1~0.3 mm,常用 0.2 mm。
0.6 mm
快速打樣、治具、功能件。層高 0.15~0.45 mm,細節較少,但省時且不易堵。
0.8 mm
大型原型、結構件、花瓶模式。層高 0.2~0.6 mm,表面紋路明顯,支撐難拆。
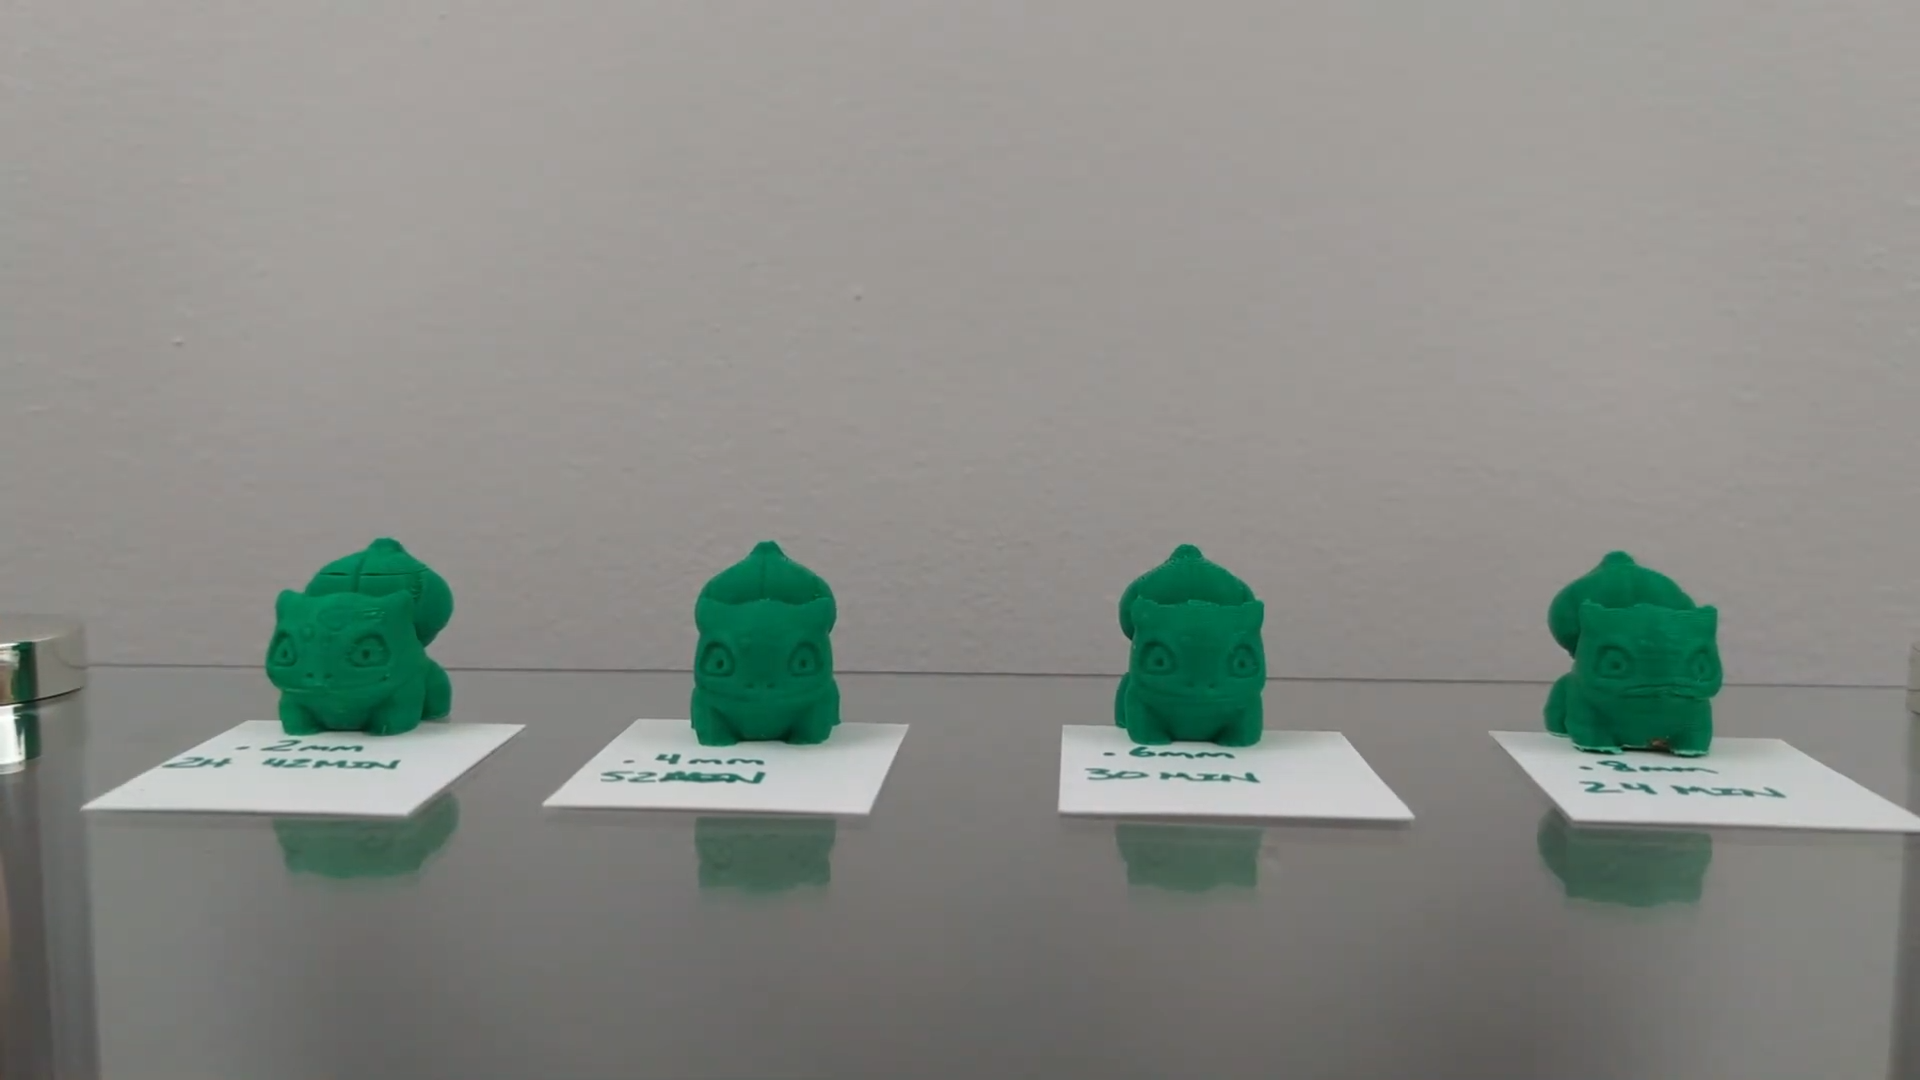
Q0.2 mm 噴嘴有什麼限制?
A對線材雜質、受潮很敏感,列印時間常是 0.4 mm 的兩三倍。拓竹官方也提醒 0.2 mm 噴嘴為不鏽鋼,不耐磨,適合 PLA、PETG、ABS、ASA,夜光線材要避免。
Q0.6 mm 會很醜嗎?
A層紋較明顯、小字會糊,但外殼、治具、結構件這類看功能的零件完全可以接受,時間常能省下三到四成。
Q換大孔徑零件會比較強嗎?
A會,層間熔接面積變大,但幅度有限。零件有明確受力方向時,設計階段把受力方向安排在 XY 平面,效果比換噴嘴更大。
材質怎麼選
Q不鏽鋼、硬化鋼、碳化鎢差在哪?
A差在耐磨程度:
不鏽鋼
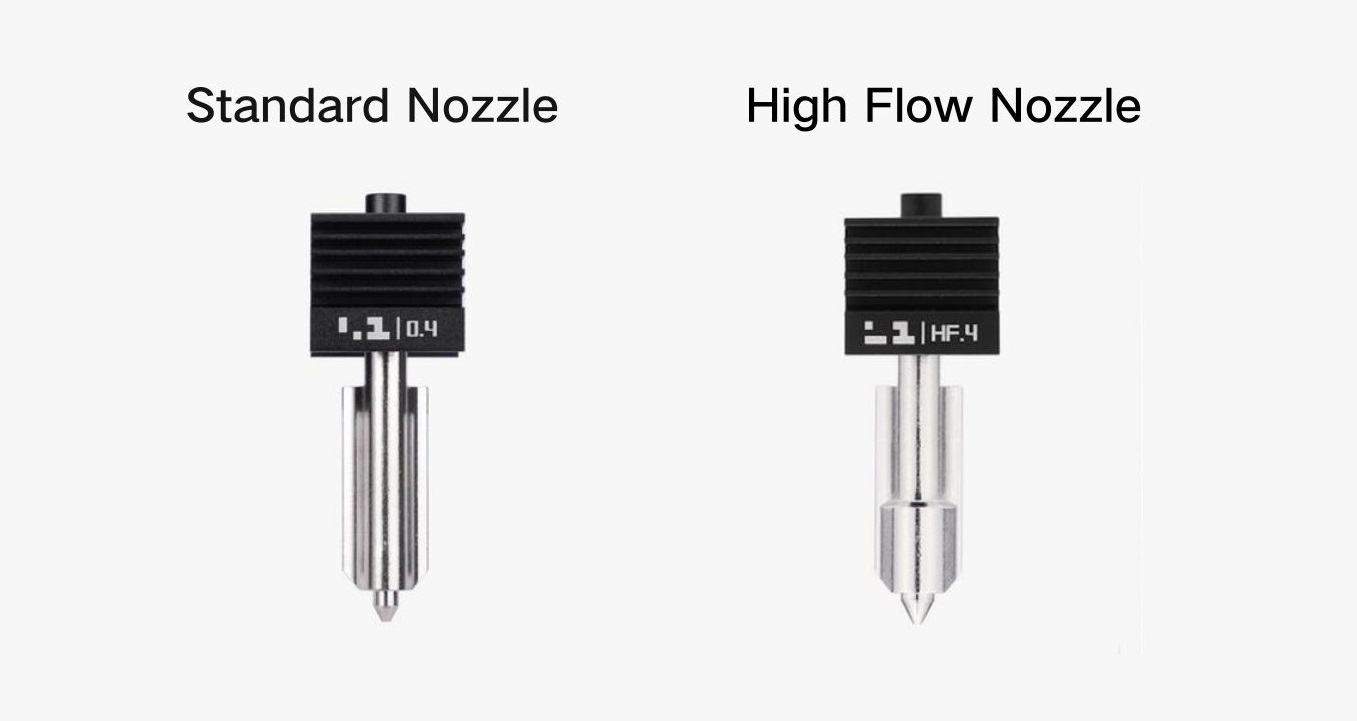
適合 PLA、ABS、ASA、PETG、TPU、PVA 等一般線材。拓竹機型散熱鰭片為灰色。
硬化鋼
硬度 HRA 74,適合 PA-CF、PLA-CF、PETG-CF、夜光、木質等磨料線材。散熱鰭片為黑色。
碳化鎢
硬度 HRA 90、最高 350°C,可印 PPA-CF、PPS-CF 等高階工程材料,適合長期大量列印纖維材料。
Q哪些線材會磨噴嘴?
A只要含硬顆粒都會:
-
碳纖維填充(PLA-CF、PETG-CF、PA-CF、ASA-CF)
-
玻璃纖維填充(ABS-GF、PA6-GF)
-
夜光線材
-
木質、金屬填充
-
閃粉、大理石紋等特效線材
Q印碳纖維一定要換硬化鋼嗎?
A是。不鏽鋼噴嘴孔口會被磨大而且不可逆,流量與線寬設定全部失準。拓竹官方也提到,磨料線材同樣會磨耗不鏽鋼擠出機零件,長期印要一起升級。
Q纖維線材用多大孔徑?
A拓竹官方建議碳纖、玻纖類材料首選 0.6 mm,次選 0.4 mm(層高 0.15~0.3 mm、降低速度)。孔徑越大,短纖越不容易卡住。
Q碳化鎢值得買嗎?
A一般使用者升到硬化鋼就夠。產線或代工長時間印纖維材料、要印 300°C 以上的工程材料,碳化鎢才划算。拓竹目前僅 H2 系列、P2S、X2D 支援,購買前先確認機型。
高流量與換噴嘴
Q換大孔徑為什麼沒變快?
A瓶頸在熱端熔化能力。孔徑決定一次擠多寬,熔化能力決定一秒能熔多少,熔不夠,孔徑再大也快不起來。
Q高流量噴嘴快多少?
A以拓竹 0.4 mm 碳化鎢噴嘴為例,PLA Basic 從 24 mm³/s 提升到 40 mm³/s,PETG HF 從 24 提升到 32 mm³/s。
Q換噴嘴後切片要改什麼?
A五項一定要處理:
1切片軟體的噴嘴孔徑
2層高依新孔徑重新換算
3線寬改回自動或重新設定
4重跑流量與壓力提前校準
5孔徑變大時,噴嘴溫度約提高 5~10°C
Q噴嘴多久要換?
A沒有固定時數。流量校準值持續往上飄,或排除平台因素後首層仍貼不好,多半是孔徑磨大了。出料異常先排除
噴嘴堵塞。
Q工業機的噴嘴怎麼配?
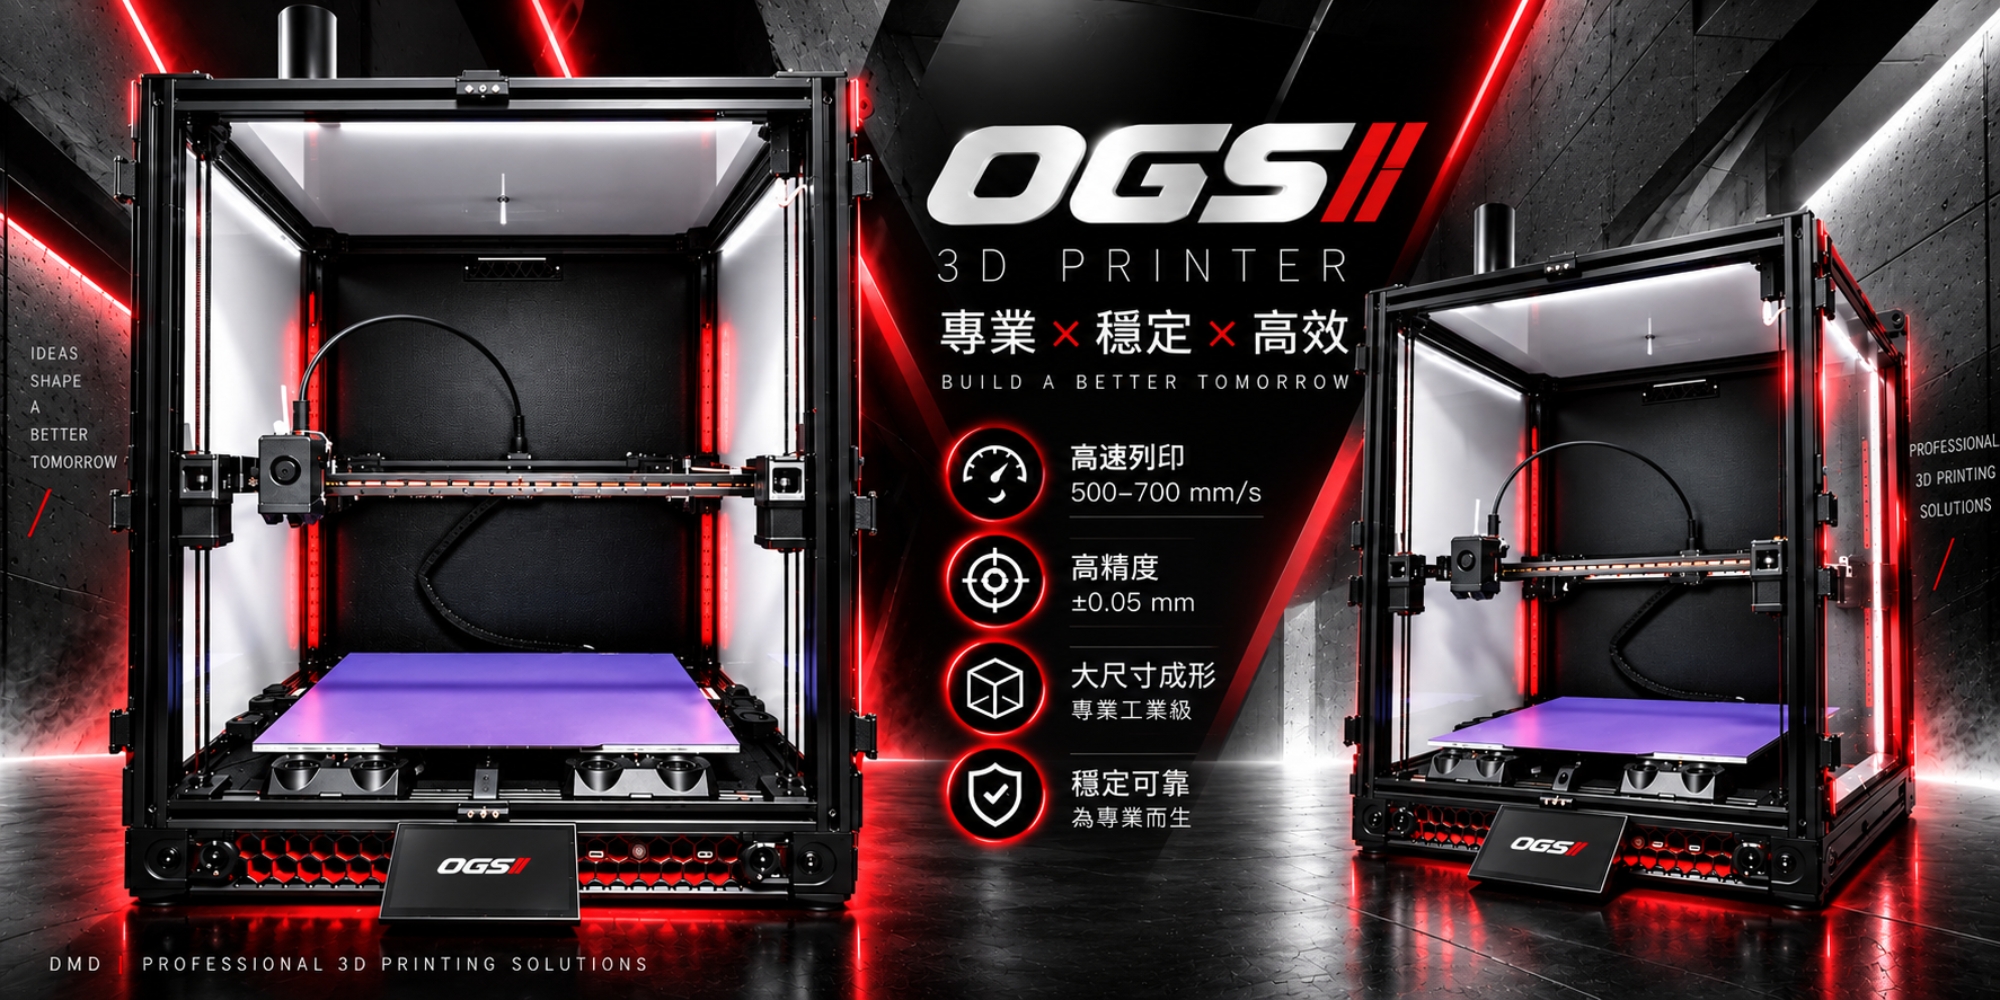
A工業機停機換噴嘴的成本比噴嘴本身高,出廠就要配到位。迪麥德自製的 OGS 大型 3D列印機標配硬化鋼噴嘴,提供 0.2/0.4/0.6 mm,最高 300°C,對應 PA-CF、ASA-CF、PA6-GF 等纖維材料。
完整教學與技術支援
延伸閱讀
碳纖維耗材怎麼選、怎麼印?|FDM 3D列印問題速查|FDM 線材怎麼挑?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|Email:cy3dprint@gmail.com
營業時間:週一至週五 10:00–18:00,歡迎預約來店。
資料與圖片來源:Bambu Lab 官方 Wiki|最後更新:2026 年 11 月 20 日
其它店家文章
服務項目:
3D雕刻代工,拋光加工,台中市3D雕刻代工,台中市拋光加工,豐原區3D雕刻代工,豐原區拋光加工
特別關鍵字:
3D列印,台中3D列印,豐原3D列印,3D列印推薦,台中3D列印推薦,豐原3D列印推薦,3D列印代工,台中3D列印代工,豐原3D列印代工,3D列印廠商,台中3D列印廠商,豐原3D列印廠商,3D列印工廠,台中3D列印工廠,豐原3D列印工廠,3D代印,台中3D代印,豐原3D代印,3D代印推薦,台中3D代印推薦,豐原3D代印推薦,3D代客列印,台中3D代客列印,豐原3D代客列印,3D建模,台中3D建模,豐原3D建模,3D建模代工,台中3D建模代工,豐原3D建模代工,3D建模推薦,台中3D建模推薦,豐原3D建模推薦,3D列印教學課程,台中3D列印教學課程,豐原3D列印教學課程,3D列印耗材,台中3D列印耗材,豐原3D列印耗材,雷射切割,台中雷射切割,豐原雷射切割,雷射雕刻,台中雷射雕刻,豐原雷射雕刻,真空成型製作,台中真空成型製作,豐原真空成型製作,代客列印,台中代客列印,豐原代客列印,樣品製作,台中樣品製作,豐原樣品製作,產品設計,台中產品設計,豐原產品設計,買3D列印機,台中買3D列印機,豐原買3D列印機,買真空成形機,台中買真空成形機,豐原買真空成形機,逆向工程,台中逆向工程,豐原逆向工程,3D逆向掃描,台中3D逆向掃描,豐原3D逆向掃描,3D列印打樣,台中3D列印打樣,豐原3D列印打樣,3D產品打樣,台中3D產品打樣,豐原3D產品打樣,3D商品設計,台中3D商品設計,豐原3D商品設計,真空吸塑泡殼,台中真空吸塑泡殼,豐原真空吸塑泡殼,光固化耗材,台中光固化耗材,豐原光固化耗材,光固化3D列印,台中光固化3D列印,豐原光固化3D列印,光固化3D列印代工,台中光固化3D列印代工,豐原光固化3D列印代工,LCD 3D列印,台中LCD 3D列印,豐原LCD 3D列印,FDM列印,台中FDM列印,豐原FDM列印,FDM列印代工,台中FDM列印代工,豐原FDM列印代工,3D產品打樣,台中3D產品打樣,豐原3D產品打樣,3D商品設計,台中3D商品設計,豐原3D商品設計,3D模型,台中3D模型,豐原3D模型,3D模型列印,台中3D模型列印,豐原3D模型列印,3D模型製作,台中3D模型製作,豐原3D模型製作,模型上色噴塗,台中模型上色噴塗,豐原模型上色噴塗,3D公仔列印,台中3D公仔列印,豐原3D公仔列印,3D公仔製作,台中3D公仔製作,樹酯翻模,台中樹酯翻模,工程樹酯,台中工程樹酯,3D工業模型,台中3D工業模型,3D工業模型製作,台中3D工業模型製作,3D建築模型,台中3D建築模型,3D建築模型列印,台中3D建築模型列印,3D建築模型製作,台中3D建築模型製作,FORMART邁雅,台中FORMART邁雅,flux 雷射雕刻機,台中flux 雷射雕刻機,Ador彩色列印雷射切割機,台中Ador彩色列印雷射切割機