迪麥德3D創意維度 | 台中3D列印,3D列印,台中3D列印推薦

TPU 3D列印怎麼印?硬度、噴嘴、烘乾設定與義肢鞋墊應用常見問題
2026-11-12
TPU 是柔性線材,印得好的關鍵在四件事:硬度從 95A 起步、用乾淨的專用噴嘴、列印前一定要烘乾、支撐改用 PLA。醫療領域也用醫療級 TPU 製作義肢、矯具與鞋墊。
硬度95A 起步
噴嘴乾淨專用
烘乾印前必做
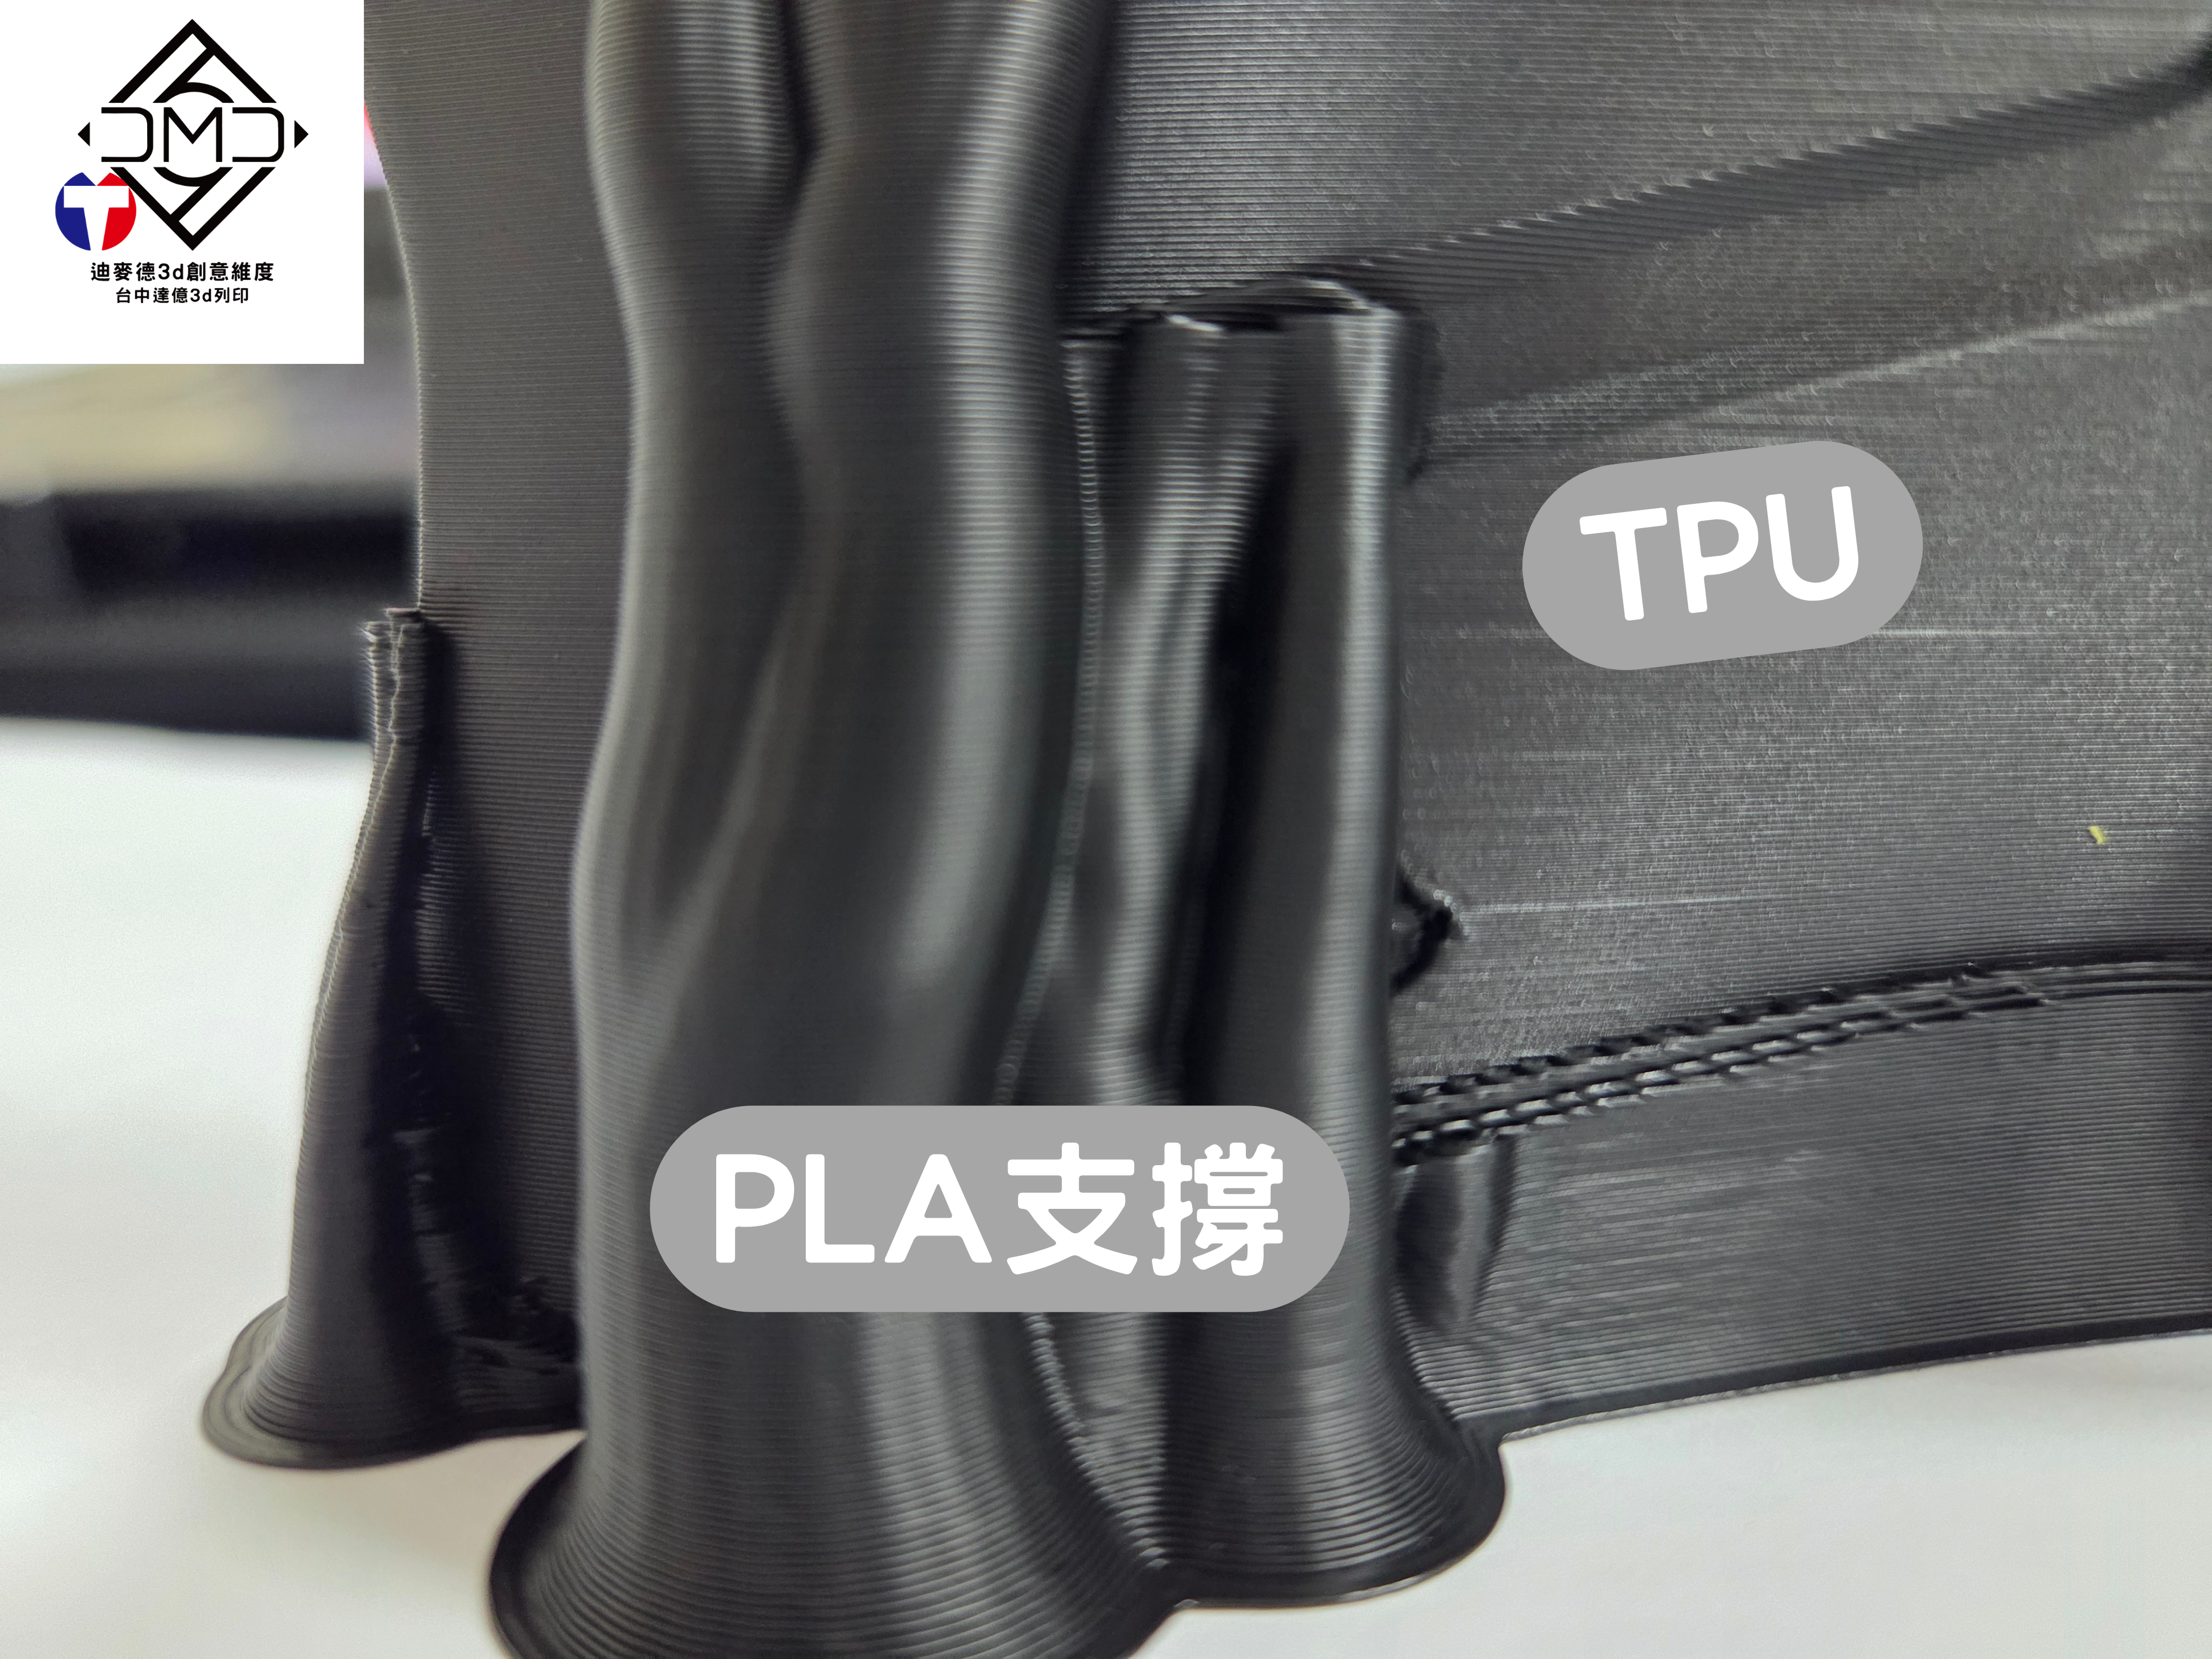
支撐改用 PLA
本篇重點
-
95A、90A、85A 比較穩定,再軟容易卡料
-
不能用 0.2 mm 噴嘴,印過碳纖、玻纖的噴嘴不要用
-
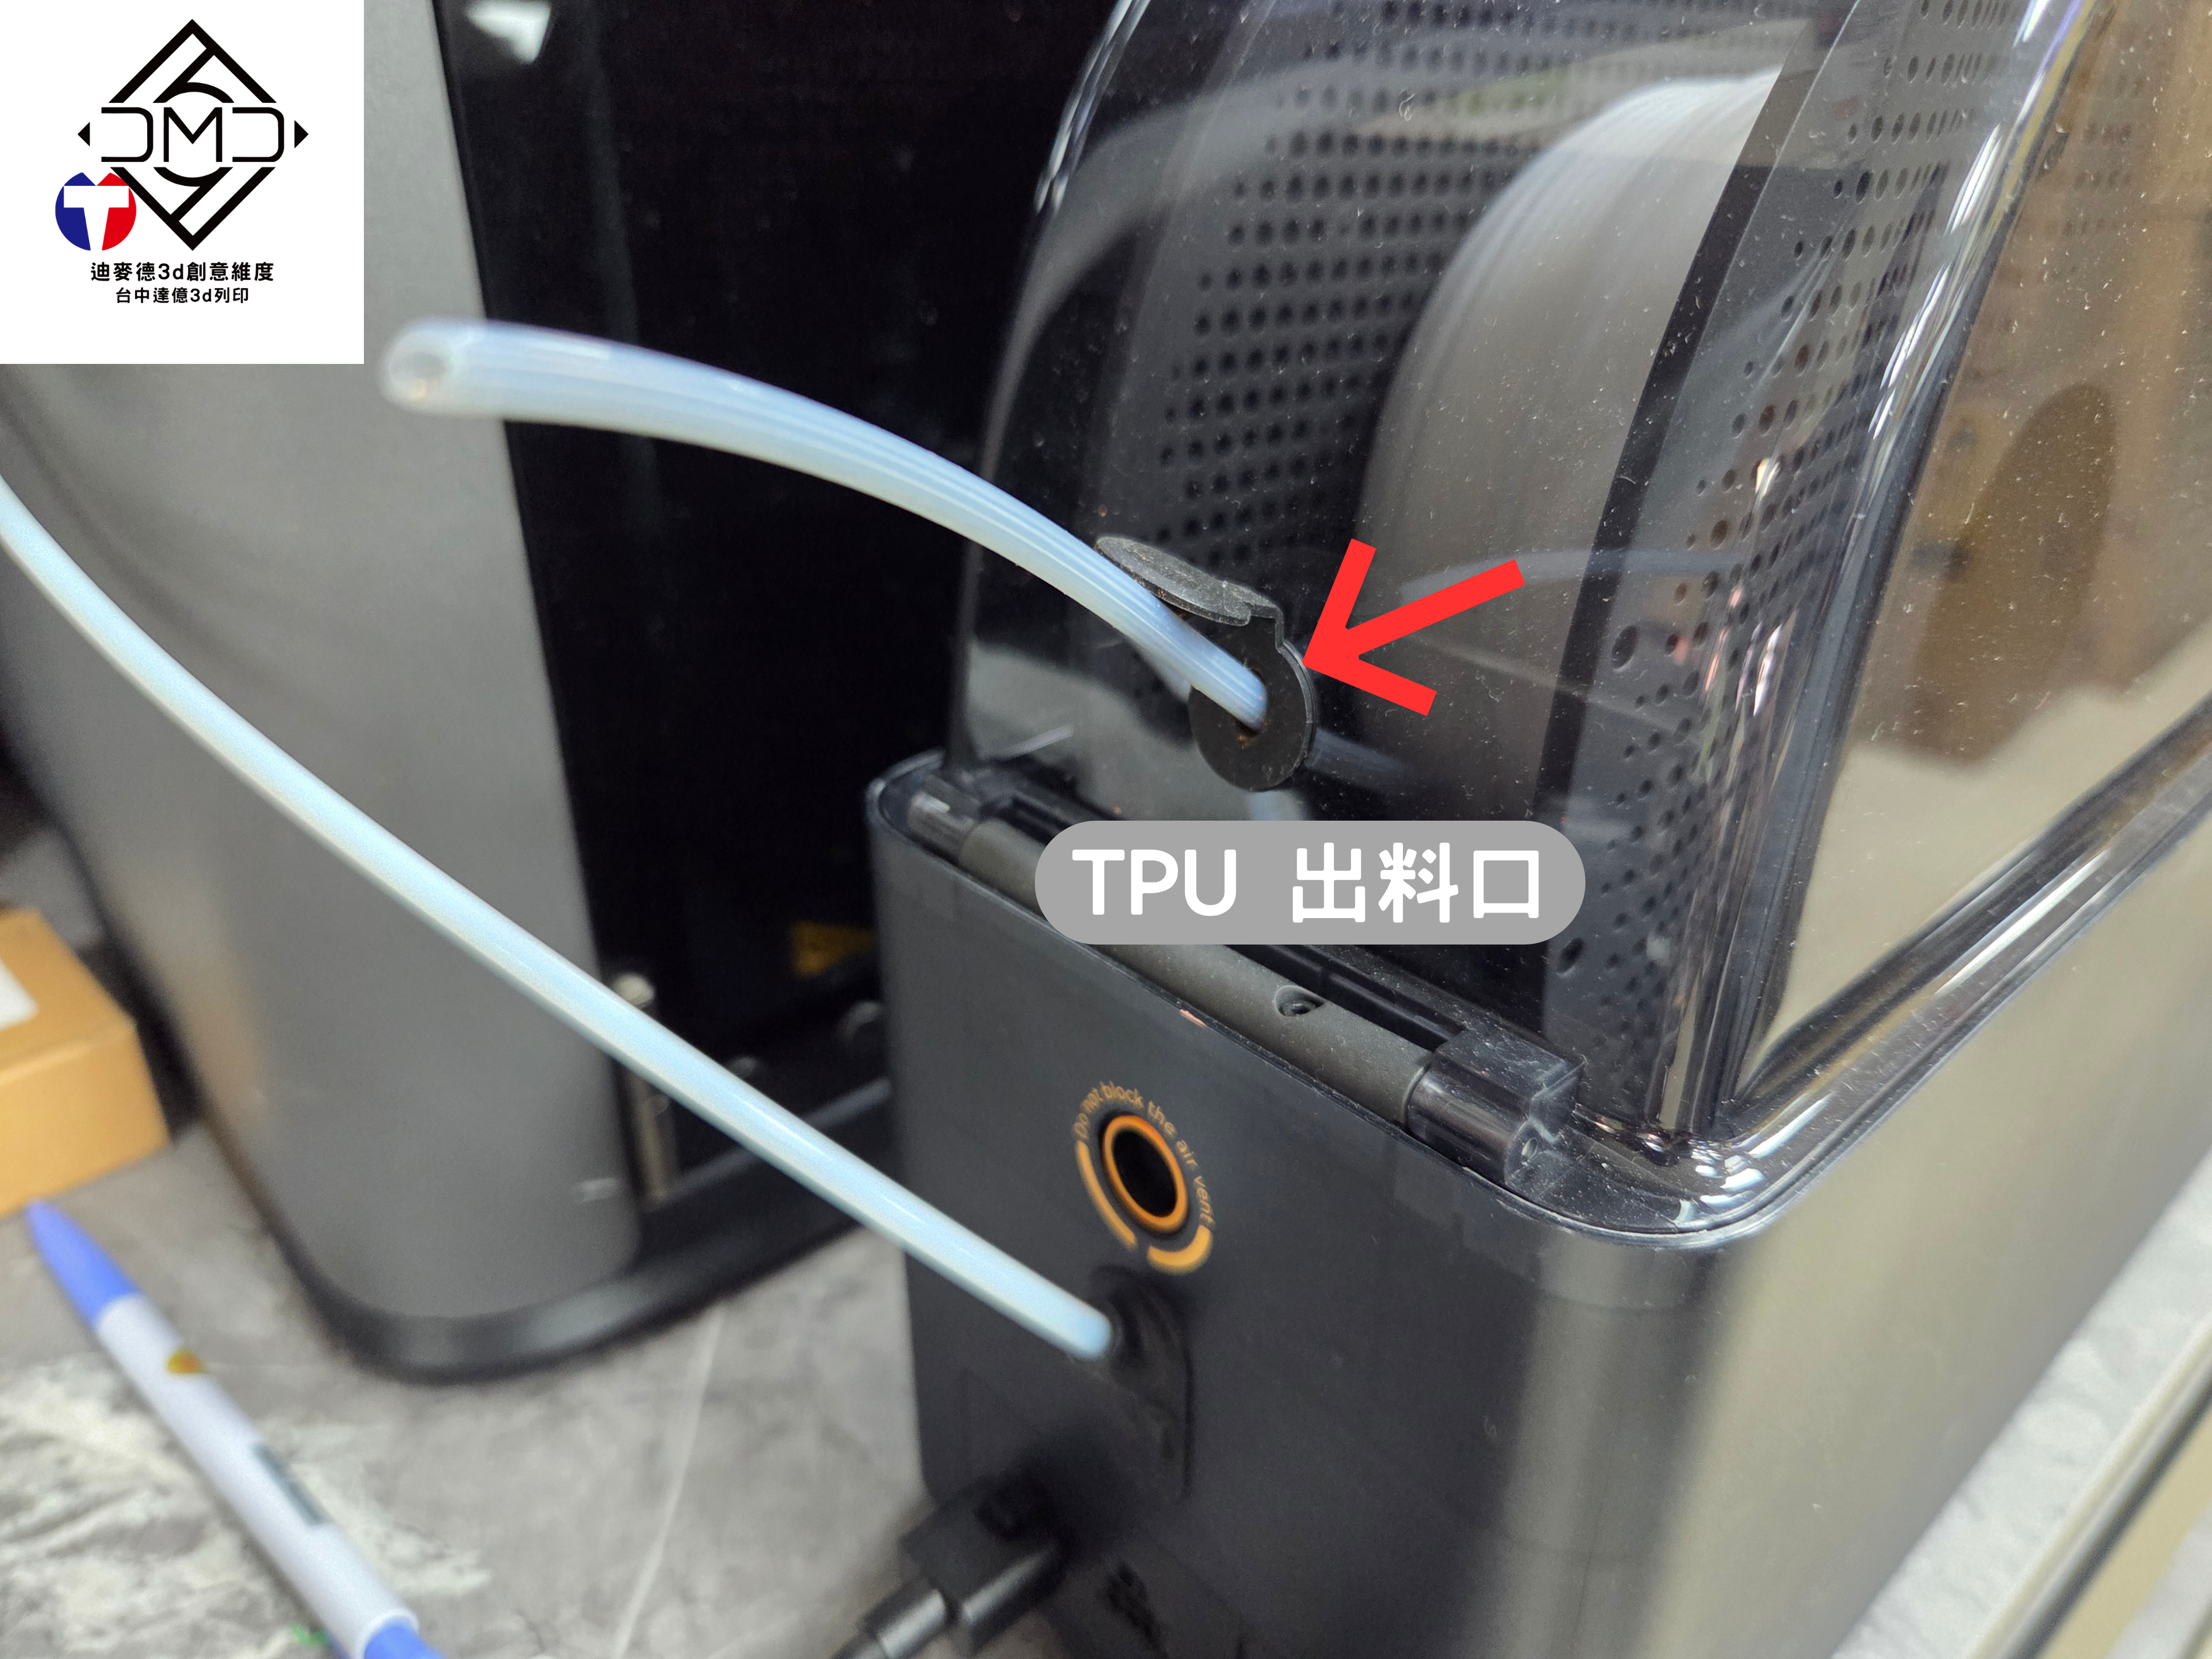
AMS 只有 AMS HT 能放 TPU,而且只當儲料盒(H3C 的 AMS 3H 另設 TPU 專用進料口)
-
濕度 20% 以下保存,列印前先烘乾
TPU 是什麼、硬度怎麼看
QTPU 是什麼?
A熱塑性聚氨酯,屬於柔性材料,受力拉伸後能恢復原狀,適合手機殼、鞋材與彈性零件。
QTPU 硬度怎麼看?
A用 Shore A 與 Shore D 表示,數字越大越硬,由軟到硬大致是 70A、80A、85A、90A、95A、55D、70D、77D。95A、90A、85A 比較穩定;85A 以下太軟,容易卡料。拓竹官方建議用 85A 以上比較穩定,更軟的 TPU 在 1.75 mm 的進料路徑中容易被擠出輪壓扁或彎折。目前唯一的例外是 H3C:原廠推出 2.85 mm 的 TPU 75A,搭配 FlexFeed 擠出機與 2.85 mm 專用工具頭,可以穩定列印 75A。其他機型仍依各自相容表選用,例如 A 系列最軟只到 90A。
噴嘴與進料
Q要用什麼噴嘴?
A0.2 mm 都不行;85A 要用 0.6 或 0.8 mm,不建議 0.4 mm;90A 與 95A HF 可用 0.4~0.8 mm。請用乾淨或全新噴嘴,印過碳纖、玻纖的噴嘴不要拿來印 TPU。
QTPU 可以用 AMS 嗎?
AAMS 系列只有 AMS HT 能放 TPU,而且只當密封儲料盒,不能自動送料,要改從機身背面的 TPU 專用進料口進料。
QTPU 線材有 1.75 mm 以外的尺寸嗎?
A有。拓竹 TPU 75A 為 2.85 mm,只能用在 H3C 的 2.85 mm 專用工具頭;其他拓竹 TPU 都是 1.75 mm。直徑不同的線材不能互換,購買前要先確認機型。目前 2.85 mm 線材只有 TPU 75A,官方表示之後會推出更多 2.85 mm 柔性材料,但還沒公布硬度與上市時間。
QH3C 印 TPU 也要從機身背面進料嗎?
A不用。95A 以下的 TPU 走 AMS 3H 的旁路進料,直接接到工具頭,不經過自動上料器。2.85 mm TPU 則從 2.85 mm 工具頭頂部的進料口直接送入,不經過料管。
Q印到一半卡料、拉絲怎麼辦?
A維持預設的體積速度上限,不要拉高列印速度;第三方 TPU 用 Generic TPU 預設並調低最大體積流量。拉絲多時,改成逐件列印,減少空跑。
列印板與支撐
Q列印板要塗膠嗎?
A紋理 PEI 板不用塗膠,塗了反而太黏不好取件;其他列印板要塗膠。
Q支撐用什麼材料?
A用 PLA 當支撐,好拆,也比較不會拉絲變形。拆不下來時,在接觸處撬開一條縫噴酒精,浸潤後再慢慢分開。
烘乾與保存
Q一定要烘乾嗎?
A要。TPU 吸濕性高,沒烘乾容易表面粗糙、氣泡、拉絲,甚至列印失敗。可用 AMS 2 Pro、AMS HT 或封閉式機型的熱床烘乾。
Q烘乾溫度和時間?
A以拓竹 TPU 85A、90A 為例:鼓風式烤箱 70°C 烘 8 小時;熱床 90°C 烘 16 小時,每 4 小時翻面;AMS HT 75°C 烘 18 小時。
QTPU 怎麼保存?
A放在濕度 20% 以下的環境,用 AMS 或密封收納盒,搭配足量乾燥劑。
醫療應用:義肢、矯具與鞋墊
Q3D 列印義肢、矯具有什麼優勢?
A醫師與技師能依病患的身體結構與病況客製,做出更貼合的義肢、矯具與鞋墊。
QFilaflex TPU 可以直接接觸皮膚嗎?
A西班牙 Recreus 的 Filaflex 通過 ISO 10993 的細胞毒性、刺激性與致敏性測試,可長時間接觸皮膚。原廠表示已用於超過 240 件義肢,未有結構失效案例。
95 Foamy
發泡結構、輕量有彈性,專為鞋墊設計,比傳統泡棉耐用。
完整教學與技術支援
延伸閱讀
FDM 線材怎麼挑?|噴嘴堵塞怎麼處理?|碳纖維耗材怎麼選、怎麼印?
迪麥德國際有限公司(中區達億創新服務中心)
台中市豐原區葫蘆墩一街208號2樓
電話:04-2522-0169|Email:cy3dprint@gmail.com
營業時間:週一至週五 10:00–18:00,歡迎預約來店。
資料來源:Bambu Lab 官方 Wiki、Recreus 官網、Bambu Lab H3C 官方 FAQ|最後更新:2026 年 11 月 12 日
其它店家文章
服務項目:
3D雕刻代工,拋光加工,台中市3D雕刻代工,台中市拋光加工,豐原區3D雕刻代工,豐原區拋光加工
特別關鍵字:
3D列印,台中3D列印,豐原3D列印,3D列印推薦,台中3D列印推薦,豐原3D列印推薦,3D列印代工,台中3D列印代工,豐原3D列印代工,3D列印廠商,台中3D列印廠商,豐原3D列印廠商,3D列印工廠,台中3D列印工廠,豐原3D列印工廠,3D代印,台中3D代印,豐原3D代印,3D代印推薦,台中3D代印推薦,豐原3D代印推薦,3D代客列印,台中3D代客列印,豐原3D代客列印,3D建模,台中3D建模,豐原3D建模,3D建模代工,台中3D建模代工,豐原3D建模代工,3D建模推薦,台中3D建模推薦,豐原3D建模推薦,3D列印教學課程,台中3D列印教學課程,豐原3D列印教學課程,3D列印耗材,台中3D列印耗材,豐原3D列印耗材,雷射切割,台中雷射切割,豐原雷射切割,雷射雕刻,台中雷射雕刻,豐原雷射雕刻,真空成型製作,台中真空成型製作,豐原真空成型製作,代客列印,台中代客列印,豐原代客列印,樣品製作,台中樣品製作,豐原樣品製作,產品設計,台中產品設計,豐原產品設計,買3D列印機,台中買3D列印機,豐原買3D列印機,買真空成形機,台中買真空成形機,豐原買真空成形機,逆向工程,台中逆向工程,豐原逆向工程,3D逆向掃描,台中3D逆向掃描,豐原3D逆向掃描,3D列印打樣,台中3D列印打樣,豐原3D列印打樣,3D產品打樣,台中3D產品打樣,豐原3D產品打樣,3D商品設計,台中3D商品設計,豐原3D商品設計,真空吸塑泡殼,台中真空吸塑泡殼,豐原真空吸塑泡殼,光固化耗材,台中光固化耗材,豐原光固化耗材,光固化3D列印,台中光固化3D列印,豐原光固化3D列印,光固化3D列印代工,台中光固化3D列印代工,豐原光固化3D列印代工,LCD 3D列印,台中LCD 3D列印,豐原LCD 3D列印,FDM列印,台中FDM列印,豐原FDM列印,FDM列印代工,台中FDM列印代工,豐原FDM列印代工,3D產品打樣,台中3D產品打樣,豐原3D產品打樣,3D商品設計,台中3D商品設計,豐原3D商品設計,3D模型,台中3D模型,豐原3D模型,3D模型列印,台中3D模型列印,豐原3D模型列印,3D模型製作,台中3D模型製作,豐原3D模型製作,模型上色噴塗,台中模型上色噴塗,豐原模型上色噴塗,3D公仔列印,台中3D公仔列印,豐原3D公仔列印,3D公仔製作,台中3D公仔製作,樹酯翻模,台中樹酯翻模,工程樹酯,台中工程樹酯,3D工業模型,台中3D工業模型,3D工業模型製作,台中3D工業模型製作,3D建築模型,台中3D建築模型,3D建築模型列印,台中3D建築模型列印,3D建築模型製作,台中3D建築模型製作,FORMART邁雅,台中FORMART邁雅,flux 雷射雕刻機,台中flux 雷射雕刻機,Ador彩色列印雷射切割機,台中Ador彩色列印雷射切割機